

Ako zabezpečiť, aby 316 kvapalinové chladiace potrubie prešlo testom netesnosti hélia na prvý pokus
Ako zabezpečiť, aby 316 kvapalinové chladiace potrubie prešlo testom netesnosti hélia pri prvom pokuse
Kvapalné chladiace potrubie 316 udrží hélium pri 10⁻⁹ mbar·l/s iba vtedy, keď sú tri veci v poriadku pred zapnutím meradla: vnútorný povrch nenesie žiadne zachytené častice, zvar je uzavretý kvalifikovaným procesom a nie záplatou a trubica bola správne vysušená a prečistená. O väčšine zlyhaní pri prvom pokuse sa rozhodne o niekoľko dní skôr, pri kontrole procesu – nie na detektore úniku.
Testovanie úniku hélia v obchode, ktorý ho prevádzkuje denne, vyzerá takto. Hélium sa nastrieka na vonkajšiu stranu evakuovaného potrubia; hmotnostný spektrometer na vnútornej strane registruje akýkoľvek indikátor, ktorý sa pretlačí. Pri 5 × 10⁻⁷ mbar·L/s zostáva ihla plochá. Pri 1×10⁻⁶ mbar·l/s máte únik, ktorý sa o tri mesiace neskôr prejaví ako strata chladiacej kvapaliny v živom stojane CDU. Detektor nikdy nevytvára netesnosť. Prezrádza len jedno.
To je hlavná téza: skúška tesnosti héliom pri prvom prechode je výsledkom výrobného návrhu, nie následným testovaním. Nižšie sú uvedené štyri premenné, ktoré rozhodujú o výsledku – povrch, zvar, sušenie a metóda detekcie – nasledované postupom pre ďalšiu dávku.

Prečo kontaminanty a chyby zvarov spôsobujú zlyhania pri prvom pokuse
Prvý podozrivý z neúspešného testu hélia nie je diera. Ide o pomalé uvoľňovanie plynu zachyteného na povrchu.
Konvenčné priemyselné hadičky často končia pri Ra 1,6 μm alebo hrubšom. Pri tejto drsnosti sú zvyšky leštiacej zmesi, rezná kvapalina a vzduchom prenášaný prach usadené v mikroštrbinách pozdĺž vývrtu. Pod vákuom potrubie uvoľňuje tieto zvyšky niekoľko hodín a spektrometer číta stúpajúce pozadie ako únik. Kupujúci, ktorí hľadajú výsledok prvého prechodu, často zistia, že detektor netesností bol poctivý a povrch nebol čistý.
Pre chladenie kvapalinou sa povrchový terč pohybuje smerom nadol na Ra Menšie alebo rovné 0,4 μm, dosiahnuté postupne leštením, morením a pasiváciou. Dosiahnu vás tri procesné rozhodnutia:
- Vnútorná drsnosť je riadená na vŕtaní, nie na vonkajšom priemere, pretože chladiaca kvapalina sa dotýka iba dráhy toku.
- Morenie a pasivácia nasledujú po leštení a nie pred ním, čím sa odstráni vrstva voľného železa, ktorú leštenie zanecháva.
- Každá skúmavka je uzavretá na oboch portoch ihneď po konečnom čistení, takže častice sa nemôžu vrátiť späť počas balenia alebo prepravy.
Návratnosť je merateľná. Hladší otvor zanecháva menej miest, kde sa hromadia častice, takže chladiaci okruh zostáva stabilný počas mesiacov nepretržitej prevádzky namiesto toho, aby sa unášal. Konzistentnosť šarží je tu dôležitejšia ako kvalita vzorky: jeden kupujúci, s ktorým spolupracujeme, akceptoval vzorky, ktoré vyhoveli, potom zistil, že vonkajší priemer, hrúbka steny a rozmery otvoru sa v jednotlivých výrobných šaržiach líšia, a musel moduly prepracovať na mieste. Vzorky dokazujú, že proces existuje. Iba dávková kontrola dokazuje, že sa to opakuje.
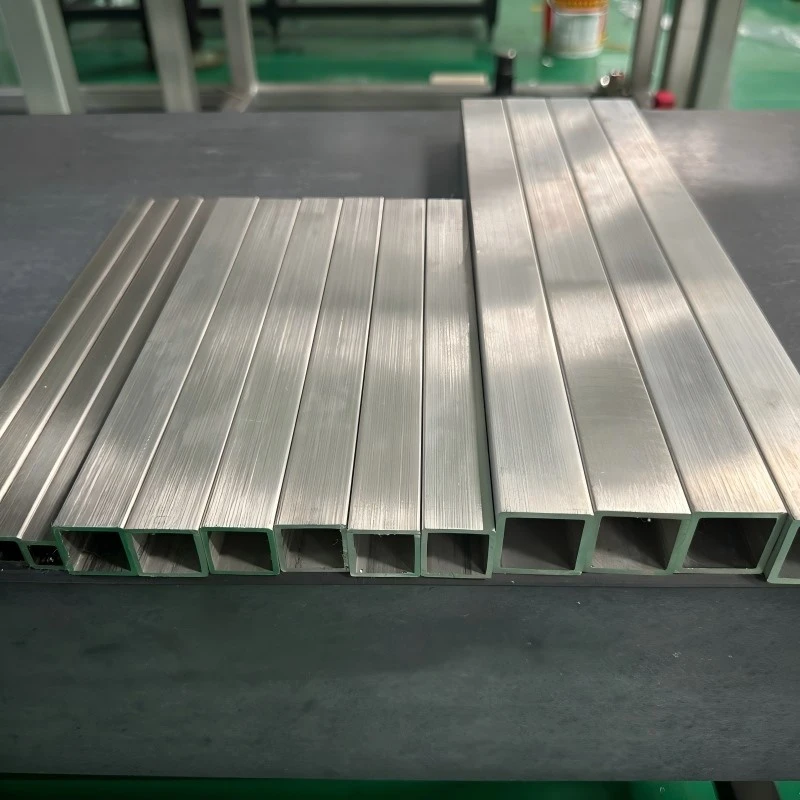
Ako kvalita zvárania a kvalita materiálu určujú spoľahlivosť testu netesnosti
Héliový test odmeňuje spoľahlivosť zvaru. Potrestá každý proces, ktorý chybu zakryje namiesto toho, aby ju odstránil.
Orbitálne zváranie je proces voľby pre 316 kvapalinových chladiacich potrubných spojení, pretože oblúk sa otáča okolo pevného spoja pri kontrolovaných parametroch - prúd, rýchlosť pohybu, prietok ochranného plynu a medzera oblúka sa zaznamenávajú na jeden priechod. Ručné zváranie závisí od stability operátora; orbitálne zváranie závisí od programu. Tento rozdiel sa prejavuje ako konzistentná penetrácia po celom obvode, pričom na jednej strane kĺbu nezostala žiadna tenká časť.
China Super Tech prevádzkuje riadenie kvality zvárania podľa ISO 3834, medzinárodnej normy pre požiadavky na kvalitu zvárania, ktorá upravuje kvalifikáciu postupu, kvalifikáciu operátora a záznamy o kontrole zvarov. Praktický význam pre kupujúceho je, že zvar na rúre 1 a zvar na rúre 400 pochádzajú z rovnakého kvalifikovaného postupu, nie z dvoch rôznych párov rúk.
Druhú polovicu spoľahlivosti nesie výber materiálu. 316Nerezová oceľ L pridáva molybdén a udržiava nízku hladinu uhlíka, čo zvyšuje odolnosť voči jamkovej korózii v prostrediach s obsahom chloridov a dlhodobému vystaveniu chladiacej kvapaline. V prípade chladiaceho systému s uzavretou slučkou, ktorý beží roky, tento odpor určuje, či vývrt zostane hladký alebo či sa vytvoria iniciačné miesta.
| Rozhodovací bod | Slabé predvolené | Spoľahlivé predvolené pre potrubie testované héliom |
|---|---|---|
| Proces zvárania | Manuálne TIG, závisí od operátora | Orbitálne zváranie so zaznamenanými parametrami, riadené ISO 3834 |
| Povrchová úprava vŕtania | Ra 1,6 μm komerčná povrchová úprava | Ra Menšie alebo rovné 0,4 μm po leštení + morení + pasivácii |
| Stupeň materiálu | 304 za cenu | 316L, kde sú prítomné chloridy alebo dlhé vystavenie chladiacej kvapaline |
| Inšpekcia | Vizuálna + náhodná kontrola | 100% kontrola úniku pred odoslaním |
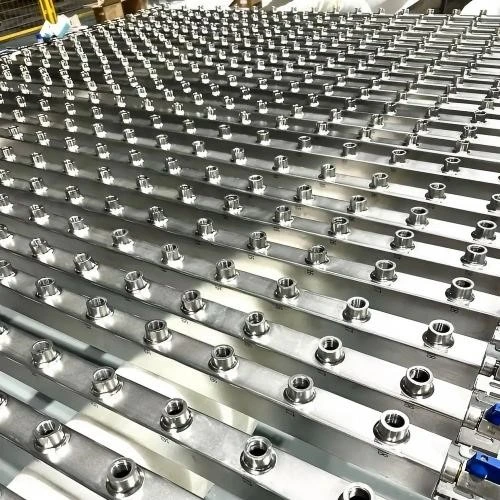
Ako sušenie a čistenie Rozhodnite o výsledku testu pred spustením detektora
Zvyšková vlhkosť je najčastejším dôvodom, prečo sa zvuková trubica číta ako netesná.
Voda v štrbine alebo mŕtvom objeme sa vo vákuu pomaly vyparuje. Hmotnostný spektrometer nedokáže rozlíšiť vodnú paru od héliového indikátora, takže mokré potrubie vytvára signál pozadia, ktorý napodobňuje únik. Oprava prebieha pred testovaním, nie počas neho:
- Skúmavku prepláchnite suchým dusíkom pri tlaku a prúdte dostatočne vysoko, aby sa vlhkosť vytlačila z celej dĺžky v oboch smeroch.
- Držte pod vákuom dostatočne dlho, aby sa frekvencia pozadia znížila a ustálila - údaj detektora by sa mal ustáliť, nie driftovať.
- Kalibrujte podľa certifikovaného štandardu úniku hélia bezprostredne pred výrobnou šaržou, takže základná línia prístroja je skôr známa ako predpokladaná.
- Otestujte pri špecifikovanom prahu odmietnutia a zaznamenajte radšej hodnotu na skúmavku ako zaškrtnutie vyhovelo/nevyhovovalo.
Preskočenie kroku 3 je miesto, kde prvé pokusy zlyhajú najčastejšie v menších obchodoch. Nekalibrovaný prístroj vám nemôže povedať, či potrubie uniká alebo či sa detektor posunul.
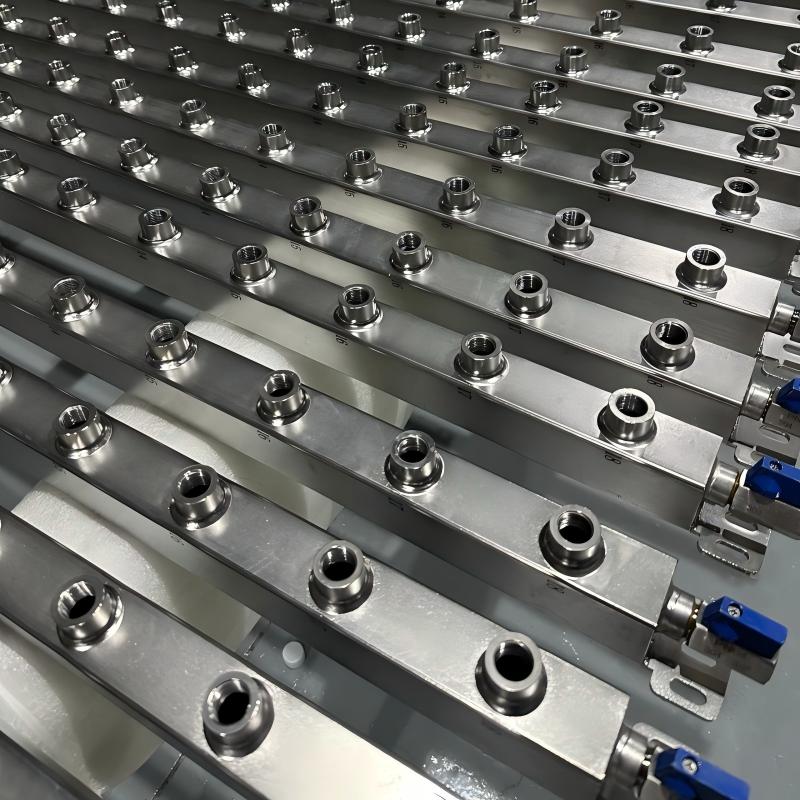
Čo robí riadenie výroby opakovateľným výsledkom prvého prechodu
Jedna čistá šarža dokazuje, že proces môže fungovať. Zásielka čistých dávok dokazuje, že dodávateľ ju môže prevádzkovať.
Integrovaná výroba mení aritmetiku. Keď kontrola surovín, tvarovanie rúr, zváranie, povrchová úprava, obrábanie, kontrola a montáž prebieha pod jednou strechou, zmena parametrov je viditeľná na ďalšej stanici namiesto toho, aby bola objavená na detektore netesností. Na tom záleží, keď je už rozvrh napätý. Jedno rozšírenie dátového centra v USA si vyžiadalo ďalších 2 000 metrov DN200 316 potrubia na chladenie kvapalinou, plus 24 vlastných ohybov, 48 prírub a sériu spojovacích armatúr, všetko v súlade so schválenými výkresmi. Objednávka prešla výrobou a kontrolou a bola vybavená pre námornú prepravu do 72 hodín – pretože overovanie materiálu, rozmerové kontroly, kontrola zvarov a testovanie tesnosti boli postupné vnútropodnikové kroky, nie reťazec externých predajcov.
Kapacita podporuje plán. Ročná produkcia rúr z nehrdzavejúcej ocele 12 000 ton, viac ako 11 rokov výroby a export do viac ako 20 krajín znamená opakované zadávanie zákaziek do existujúcej výroby namiesto čakania na uvoľnenie linky. Vlastné zhrnutie tejto zákazky DN200 zo strany kupujúceho to jasne vyjadrilo: na spoľahlivej kvalite potrubia a pohotovej podpore projektu záležalo rovnako ako na potrubí samotnom. Poznamenal tiež, že jasná komunikácia a spoľahlivá koordinácia objednávok sa počítajú rovnako ako produkt na inžinierskom projekte.
Pre prácu s kvapalinovým chladením testovaným héliom je opakovateľnosť to, čo nákupná objednávka skutočne kupuje. Dodávateľ, ktorý ako štandardné kroky používa kontrolu odplynenia, orbitálne zváranie, suché čistenie a kalibrovaný detektor, prejde prvým pokusom, pretože nezostáva nič na náhodu, aby sa rozhodol.
Najväčším problémom nie je kvalita vzorky, ale to, či každá šarža dokáže zachovať rovnaký štandard.
To je veta, proti ktorej treba otestovať dodávateľa. Požiadajte o evidenciu šarží, nie vzorovú fotografiu.
Často kladené otázky
Otázka: Aká miera úniku sa počíta ako priechod pre kvapalinové chladiace potrubie 316?
Odpoveď: Prahová hodnota je nastavená špecifikáciou systému, bežne 1×10⁻⁶ mbar·L/s alebo tesnejšie pre obvody CDU. Na samotnom čísle záleží menej ako na metóde: detektor sa musí pred šaržou kalibrovať podľa certifikovaného štandardu na únik hélia a nameraná hodnota by sa mala zaznamenať na skúmavku. Zaškrtnutie úspešnosti/zlyhania bez zaznamenanej hodnoty nemožno neskôr auditovať.
Otázka: Môže potrubie prejsť hydrostatickým testom a napriek tomu zlyhať v teste tesnosti hélia?
A: Áno. Hydrostatické testovanie natlakuje vodou a zisťuje veľké netesnosti a štrukturálne slabiny. Héliové testovanie funguje vo vákuu s hmotnostným spektrometrom a deteguje tok indikátora pri rýchlostiach o mnoho rádov menších. Zvar s jemnou dráhou pórovitosti dokáže udržať tlak vody a stále uvoľňuje hélium. Pre kvapalinové chladiace systémy, kde strata chladiva znamená prestoje, je héliová metóda tá, ktorá zodpovedá poruchovému režimu.
Otázka: Ovplyvňuje drsnosť vnútorného povrchu Ra menšia alebo rovná 0,4 μm skutočne test netesnosti héliom?
Odpoveď: Ovplyvňuje čítanie na pozadí, podľa čoho test meria. Hrubší vývrt zachytáva zvyšky leštenia, reznú kvapalinu a častice v mikroštrbinách; vo vákuu tieto zvyšky odplynú a spektrometer zaznamená stúpajúci signál, ktorý vyzerá ako netesnosť. Riadenie drsnosti vývrtu pri Ra Menšej alebo rovnej 0,4 μm pomocou leštenia, morenia a pasivácie odstráni väčšinu tohto zachyteného inventára a zachová pozadie ploché.
Otázka: Ako dlho by sa malo potrubie na chladenie kvapaliny 316 prečistiť pred testovaním hélia?
Odpoveď: Preplachujte suchým dusíkom, kým sa vlhkosť nevytlačí po celej dĺžke, potom držte pod vákuom, kým sa pozadie detektora nevyrovná, a nie driftuje. Presné trvanie závisí od dĺžky rúry, hrúbky steny a okolitej vlhkosti – dĺžka 6 000 mm zadrží viac vlhkosti ako krátky ohyb. Kontrolným opatrením je plató: ak hodnota stále klesá, čistenie nie je dokončené.
Otázka: Aká dokumentácia by mala sprevádzať objednávku kvapalinového chladiaceho potrubia testovaného héliom?
Odpoveď: Požiadajte o certifikáty materiálu, ktoré možno odvodiť od tepelného čísla, postupu zvaru a kvalifikačných záznamov operátora podľa ISO 3834, správ o rozmerových kontrolách, meraní drsnosti povrchu a hodnôt testov tesnosti jednotlivých rúr v porovnaní s kalibrovanou normou. Dodávateľ so systémami ISO 9001 a ISO 3834 ich môže vyrábať ako rutinný výstup. Ak sa záznamy zhromaždia až potom, čo sa opýtate, proces nie je kontrolovaný.
Ste pripravení porovnať výkres so skutočnými schopnosťami procesu? Pošlite rozmery trubice, hrúbku steny a cieľovú mieru netesnosti – technik odpovie s posúdením uskutočniteľnosti, plánom kontroly šarže a časovou osou prototypu do 24 hodín. Prototypové šarže sa odosielajú za 7 až 10 dní.


